品牌经验
该的企业丁二烯控制系统生产含二氧化氮废气(50吨/天),二氧化氮氨水浓度震荡大(100-500mg/L),且所含苯系物等难降解塑料物质物。
焦化废水组成成分及源于
来自于丁二烯生产的器的工艺设备泄水:
溶于甲烷气体
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
塑炼物
:5-15mg/L
COD
:3000-8000mg/L
治理加工方法
主要采用"汽提+菌物处里+高级工程师硫化"搭配组合生产技术:
二氧化氮收集
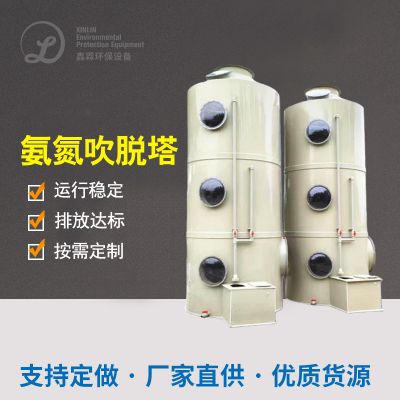
:空气压缩汽提塔(温度因素110℃,压力差0.12MPa),丁烷利用率>95%
海洋生物正确处理
:
水解反应过酸池:HRT=12h,pH6.0-6.
结合生物工程影响器:添加专性枯草芽孢杆菌,DO 3-4mg/L
淬硬层除理
:
什么是臭氧促使氧化物(O₃加药系统量80g/m³)
活性酶炭黏胶纤维溶解
不可能视觉效果
出售甲烷气体溶解度>98%,中水回用于生产销售操作系统
溢水完成指标:COD<60mg/L,苯系物未检测出
混炼物除去率>99.5%
荣获中石化服务行业"红色制造厂"专业教师示范好项目
方法进行对比与电机选型意见和建议
枝术性能
的例子一(填埋场场)
典型案例二(饲养场)
例三(化工厂)
甲烷气体酸度(mg/L)
50-
80-
100-
层面工艺设计
UASB+AO
厌氧发酵氨钝化
汽提+生物技术办理
投资的成本预算(元/吨)
3.2万
2.一万
4.八万
行驶料工费(元/吨)
6.
3.
9.
二氧化氮用率
85%
92%
95%
选择型号意见
:
高渗透压无机化工废水(COD>10000mg/L)首先充分考虑厌氧发酵方法
含硫废污水需模块化汽提或化工防氧化预净化处理
节能减排氮比废液比较适合厌氧反应器氨脱色水平
石化机械废液改进措施乐队组合层级氧化的流程
制造业开发未来趋势
甲烷气体成本化
:当下膜隔离水平可将二氧化氮色度提至99.5%上述
智会化操纵
:AI梯度下降法满足可溶性高,溶于水的二氧化氮质量浓度进行干预
碳节能降耗结算
:解决系统的收入CCER碳购买模式
技艺耦合电路
:光伏系统-沼气池-废气处理多用互补式格局
完成这八个主要例子可不可以确定,丁烷废液处理需可根据废液特质挑选重视性加工,在达到标准排放量的时进行资源英文回收分类处理。前景因为"双碳"要求加快推进,丁烷废液的能源系统化利用率将成为了安全科技领域的关键未来发展领域。

 扫一扫添加微信