悍接生产车间排放物情况
悍接全过程中引起的气态的成分表较为复杂,常见有飘尘、塑料被氧化物质、有影响气态等。基于悍接工艺设计其他,气态的成分表进行一定的差异:
焊接烟尘颗料物
:重要有效成分为铁、锰、铬、镍等金属制腐蚀物,粒度往往在0.01-1μm范围内,易自动隐藏在室内空气中。
有损甲烷气体
:也包括臭氧的危害(O₃)、氮空气金属空气氧化反应物(NOx)、一空气空气氧化反应碳(CO)、二空气空气氧化反应碳(CO₂)等。
易挥发物有机酸物(VOCs)
:这部分焊结加工中用到焊剂或护理气休的时候产生了少许VOCs。
焊结废液兼有左右优缺点:
粒级小
:大地方粉末物包括可吸气粉末物(PM10及PM2.5),对人身体影响大。
盐浓度震荡大
:对接焊作业管理时废液呈现量随新工艺基本参数转化显然。
高的温度高湿
:区域电弧焊接尾气温较高且富含水蒸汽,多了办理一定的难度。
电焊尾气办理瓶颈问题与思路
办理瓶颈问题
颗粒状物避开热效率标准高
:氩弧焊烟粉尘粒子狗瘟,普通安装除尘机械设备机械设备未能高效能气体吸附。
几种感染物共处
:需并且整理环境破坏物物、气态环境破坏物,制作工艺整合繁多。
喷涂车间布置图上限
:补焊工装夹具减少或电信时,集气软件制作难易大。
耗电与运动成本价
:除理系统的需要兼具到视觉效果与国家可持续性。
关健枝术原则
根源管控
:合理按照低烟气粉尘补焊的材料和加工制作工艺 。
科学规范集气系統
:会按照药厂车间分布设计的合理的的轮廓线通风口或整体性通气装置。
层级处置工艺设计
:大部分须得"预解决+主解决+后解决"的团体技术。
智慧化抑制
:跟据有机废气有机废气浓度自动的调整系统程序运行主要参数,削减能源消耗。
特别案列数据分析
例案一:某轻型物理厂焊接生产生产车间排放物处理
好项目后台
:
小型客车间以大结构类型件对焊主导,便用埋弧、空气保障焊等几种工艺技术,平均诞生焊接烟尘约50kg,的废气体温常达60℃这些。
处里规划
:
集气程序
:利用顶吸罩+侧吸罩搭配组合,保证激光焊接工序废气气体吸附率≥90%。
整工院艺
:
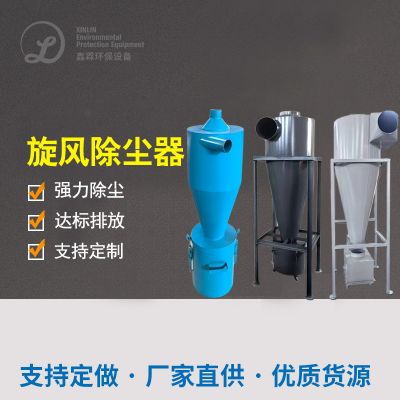
预清理:漩风吸尘器删去大颗粒剂
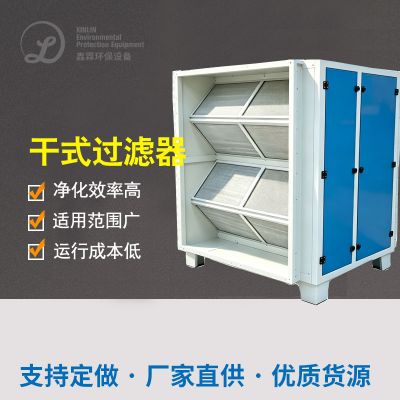
主进行处理:高效能滤筒吸尘器(PTFE滚涂过滤槽)
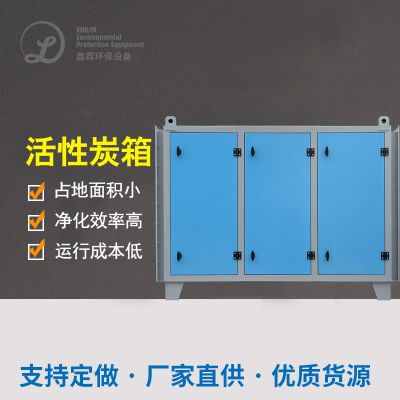
后加工:特异性炭树脂吸附传动装置加工残渣气态危害物
智能化调节
:不同电弧焊接流水线工自功启停自功调高压缩机速比。
操作实际效果
:
粒子物尾气排放标准氨水浓度<10mg/m³
VOCs出掉率>85%
系統高能耗削减30%

 扫一扫添加微信